Artykuł sponsorowany
Jak przygotować nadruk na tekturze falistej, by bigowanie i sztancowanie nie zniekształciły projektu
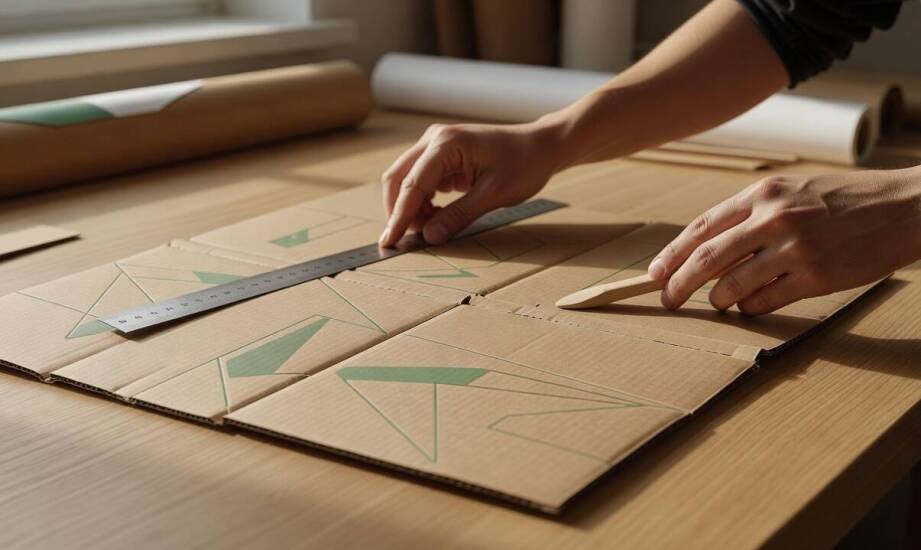
Nadruk na tekturze falistej należy projektować równolegle z konstrukcją opakowania, a nie jako ostatni etap prac. Konstrukcja wyznacza linie bigowania i sztancowania, które decydują o bezpiecznym rozmieszczeniu grafiki bez ryzyka zniekształceń podczas mechanicznego składania arkusza.
Zależność między właściwościami tektury a wyborem technologii druku
Wpływ fali i chłonności podłoża na jakość odwzorowania
Tektura falista składa się z gładkich linerów oraz wewnętrznej warstwy pofalowanej, zwanej flutingiem. Jej fizyczne parametry bezpośrednio wpływają na to, jak będą docelowo wyglądać pudełka tekturowe z nadrukiem. Mikrofala E lub F daje stosunkowo gładką powierzchnię, co naturalnie przekłada się na wyższą jakość odwzorowania małych detali typograficznych. Wyższe fale z grupy B lub C znacznie lepiej amortyzują uderzenia mechaniczne, jednak wyraźnie zwiększają ryzyko nierówności. Silny nacisk wałków maszyny może doprowadzić do zgniecenia płaskiego, co trwale osłabia nośność pionową ścianek. Zastosowanie grubszego materiału pięciowarstwowego zauważalnie poprawia sztywność bryły, lecz wymusza precyzyjniejszy dobór siły docisku podczas transferu farby.
Kraftowa powierzchnia charakteryzuje się dużą porowatością. Ciekły pigment wnika głęboko we włókna celulozowe, co obniża ostrość cienkich linii i zmniejsza ostateczne nasycenie kolorów. Na naturalnym, brązowym podłożu jasne barwy tracą pożądany kontrast. Konstruktorzy stosują wówczas punktowy lub całościowy biały poddruk. Taka dodatkowa warstwa skutecznie uszczelnia strukturę materiału, zapobiega głębokiemu wsiąkaniu farby bazowej i pozwala zachować pełną przewidywalność kolorystyczną grafiki.
Dobór techniki do przewidywanego nakładu i specyfiki zlecenia
Fleksografia stanowi podstawową metodę zdobienia opakowań transportowych i zbiorczych. Elastyczne formy polimerowe bardzo dobrze dopasowują się do nierównej struktury podłoża. Użycie farb wodnych czyni ten proces wysoce ekonomicznym przy nakładach przekraczających kilka tysięcy sztuk. Należy pamiętać, że klasyczna fleksografia wywiera nacisk na arkusz, co może minimalnie obniżyć jego fabryczną odporność na zgniatanie.
Sitodruk pozwala z kolei na nałożenie znacznie grubszej warstwy pigmentu. Gwarantuje to wysoką odporność na ścieranie oraz umożliwia aplikację lakierów wybiórczych. Metoda ta ma niższą rozdzielczość i sprawdza się optymalnie przy średnich wolumenach. Druk cyfrowy zapewnia precyzję oraz bezkontaktową aplikację farby, zupełnie nie naruszając wewnętrznej struktury surowca. To standardowe rozwiązanie przy bardzo krótkich partiach towaru, edycjach limitowanych oraz głębokiej personalizacji.
Techniczne zasady przygotowania projektu i wytyczne branżowe
Strefy bezpieczeństwa przy sztancowaniu i bigowaniu arkuszy
Linie cięcia oraz zgięć wyznaczają strefy krytyczne dla czytelności całego projektu. Kluczowe elementy tekstowe, logotypy przedsiębiorstwa oraz kody kreskowe należy odsunąć o 3 do 5 milimetrów od osi bigowania. Taki roboczy margines zapobiega nieestetycznemu załamaniu liter podczas formowania przestrzennej bryły na maszynie. Elementy tła powinny z kolei celowo wychodzić poza format netto. Spady wynoszące najczęściej 5 milimetrów gwarantują pełne pokrycie krawędzi kolorem po wycięciu kształtu przez matrycę.
Prawidłowo przygotowany plik produkcyjny musi zawierać siatkę wykrojnika na odrębnej, nienaruszalnej warstwie z włączoną opcją nadruku. Prace opiera się przeważnie na grafice wektorowej lub bitmapach o rozdzielczości minimum 300 dpi. Zamiast usuwać informacje o kolorystyce, należy prawidłowo osadzić profil ICC lub zdefiniować output intent, co pozwala operatorom z drukarni wiernie odtworzyć zaprojektowane barwy.
Wymogi prawne dla sektora spożywczego oraz farmacji
Przemysł spożywczy wymaga, aby zewnętrzna warstwa wizualna pozostawała odporna na wilgoć, działanie tłuszczów oraz skrajne temperatury chłodnicze. Informacje obligatoryjne na etykietach, takie jak skład czy tabele wartości odżywczych, muszą spełniać rygorystyczne normy czytelności określone w rozporządzeniu 1169/2011. Minimalna wysokość litery wynosi w tym standardzie 1,2 milimetra. Zamawiający musi zadbać, aby użyte tektury były przebadane i dopuszczone do bezpiecznego kontaktu z żywnością.
Farmacja stawia odmienne priorytety, koncentrując się na logistyce oraz kompatybilności opakowania z produktem leczniczym. Podstawowym wymogiem staje się odporność kodów Data Matrix na ścieranie przez co najmniej rok od upływu terminu ważności preparatu. Zabezpieczenia typu tamper-evident muszą jednoznacznie wskazywać na ewentualną próbę otwarcia pudełka przez osoby niepowołane. Takie standaryzowane procedury dla rynków regulowanych wdrażają certyfikowani dostawcy b2b, do których należy PPH Pako Produkcja Opakowań Kartonowych, przedsiębiorstwo realizujące zlecenia introligatorskie od 1986 roku. Firma opiera produkcję na precyzyjnym pasowaniu wykrojników, wspierając również podmioty chemiczne i kosmetyczne w tworzeniu stabilnych brył fasonowych.
Rozwój technologii zdobienia tektury pozwala łączyć zaawansowaną estetykę z surową funkcją ochronną. Odpowiednio wykreślona siatka geometryczna wyznacza sztywne ramy dla elementów graficznych. Prawidłowa kalibracja pliku i znajomość specyfiki wybranej fali minimalizują ryzyko błędów maszynowych i gwarantują nienaruszoną trwałość oznaczeń w całym cyklu logistycznym.
Kategorie artykułów
Polecane artykuły
Jak klasyfikacja mięsa wpływa na jakość kiełbas
Klasyfikacja mięsa odgrywa kluczową rolę w procesie produkcji kiełbas, wpływając na smak, teksturę i jakość finalnego produktu. Różne rodzaje surowców mają odmienne właściwości, co przekłada się na charakterystykę wędlin. Warto zwrócić uwagę na lokalnych dostawców, którzy dostarczają starannie selek
Nowoczesne rozwiązania dla metalowych balustrad na schody i balkony
Nowoczesne balustrady metalowe łączą estetykę z funkcjonalnością, pełniąc rolę dekoracyjną oraz zapewniając bezpieczeństwo. Różnorodność materiałów i technologii wpływa na ich wygląd, a innowacyjne rozwiązania, takie jak malowanie proszkowe czy ocynkowanie, zwiększają trwałość. Dostosowanie do indyw